行业资讯2026-10-210
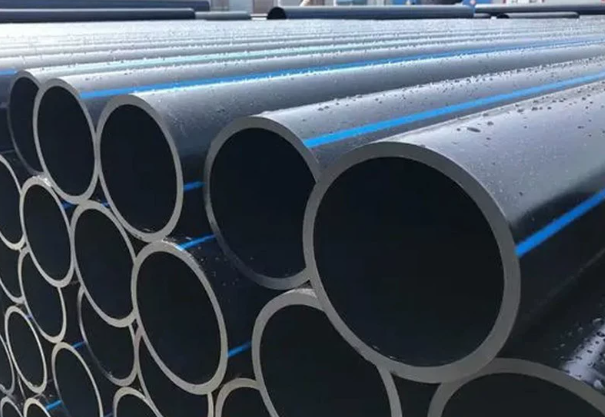
第一,原料混配工艺。根据产品等级 PE80 或 PE100 选用专用聚乙烯颗粒,按需添加色母粒、抗氧剂、光稳定剂等助剂。通过混料机搅拌均匀,保证材料组分一致,防止管材局部性能差异。饮用水管材不能添加有害添加剂,原料必须符合卫生标准,严禁大量回收料掺入。
第二,挤出塑化工艺。混合后的原料送入单螺杆挤出机,在螺杆的输送、剪切作用下,经过加热逐步熔融塑化,变成均匀的熔体。温度控制十分关键,温度过高会造成聚乙烯降解,降低管材强度;温度过低塑化不完全,管材内部易出现孔洞、分层。熔融物料持续向前推送,进入成型模具。
第三,定径成型工艺。熔体从机头环形口模挤出管坯,立刻进入真空定径套。依靠真空吸附作用,将管坯紧贴定型套内壁,以此控制管材外径,保证圆度与尺寸精度,这是 PE 管成型的核心工序。
第四,冷却定型工艺。从定径套出来的管材进入冷却水槽,分段喷淋或浸水冷却,缓慢降温,消除内应力。冷却速度不能过快,否则管材内部应力大,后期使用容易开裂。
第五,牵引与切割工艺。牵引机匀速拉动管材向前运行,控制牵引速度与挤出速度匹配,保证壁厚稳定。管材达到设定长度后,行星切割机自动旋转切割,切口平整无崩边。
第六,后处理与检验工序。切割后的管材进行标识打印,喷印规格、原料等级、压力等级、生产日期等信息。之后抽样检测,包括外观检查、尺寸测量、静液压强度、断裂伸长率等指标,合格产品堆码入库。
整套挤出连续生产工艺自动化程度高,生产效率高,成品韧性好、接口可靠。工艺参数的稳定控制,直接决定 PE 管的承压能力和使用寿命。